工艺标准
每一件衣服的每一道缝线都有书面标准——针距、缝份、加固方式,以及每种疵点怎么防。这一页就是我们公开的标准。
标准来源: 内部标准:《服装中高端生产工艺车缝标准》
常用车缝设备
选对设备就赢了一半。这是我们车间在用的六大类机种。
| 工序 | 标准 | 要求 |
|---|---|---|
| 平缝机 | 形成牢固锁式线迹,是面料拼接、侧缝与肩缝等基础工序的首选。 | — |
| 包缝机(拷边机) | 多线包裹面料毛边,防止边缘脱丝,是针织与梭织面料边缘处理的必备设备。 | — |
| 双针车 | 双针并行形成平行明线,兼具加固与装饰,广泛用于衬衫门襟、裤腰及牛仔装饰缝。 | — |
| 绷缝机(坎车) | 高弹性覆盖线迹,专为针织设计,适用于 T 恤下摆、袖口及领口的弹性缝合。 | — |
| 人字车 | 机针摆动形成「之」字形线迹,伸缩性好,常用于弹性面料、钉扣、锁眼及特殊部位拼接。 | — |
| 特种专机 | 拉裤头机、埋夹机、锁眼机等,针对特定工序设计,显著提升效率与精度,是高端成衣的保障。 | — |
通用车缝标准
无论款式与面料,每位车工都必须遵守的基准。
| 工序 | 标准 | 要求 |
|---|---|---|
| 平车针距 | 标准:1 寸 8 针(洗前);高端产品加密至 1 寸 9–10 针。 |
|
| 线迹质量要求 | 平直、均匀、无疵点、张力适中,受力部位全部倒回针加固。 |
|
| 辅料与配色 | 缝线材质与粗细按面料匹配:厚料(牛仔)用 606 粗线,薄料(雪纺)用 603 细线,弹力面料必须用高弹专用线。 |
|
牛仔关键部位标准
牛仔成衣最容易出问题的部位,以及我们对每道工序的标准。
| 工序 | 标准 | 要求 |
|---|---|---|
| 腰封咀(包咀工艺) | 裤身与腰头整圈缝合,缝份完全包裹隐藏在腰头内——减少厚度,正面看不到毛边,外观干净利落。 | — |
| 耳仔车缝 | 高度宽窄统一,整圈间距均匀;下端埋入腰头缝份,上下两端打枣(套结)加固。 |
|
| 拉链排车缝 | 拉链布带与门襟贴布缝合,开合顺滑,明线工整对称;双排尾车缝活动、打暗枣线,单排包捆条以防水洗磨烂表面。 | — |
| 打边标准(包纱) | 包裹锁牢裁片毛边,阻止牛仔布边散纱脱丝;五线拷边兼顾缝合与锁边。洗水后不能出现纱线脱落、布边散毛。 | — |
| 埋夹工艺 | 缝份完全包裹隐藏在衣片内,正面看不到毛边。双针链式线迹强力高,反复水洗不易断线崩缝,是中高端牛仔的标志性工艺。 | — |
| 后袋工艺 | 缝合前左、右、下打边加固,洗水后无多余毛边,线迹工整,袋角底加打枣垫加固;水洗工艺需在面上袋角加塑料胶纸车缝,避免水洗磨损。 | — |
| 脚口车缝 | 裤脚折边缝合,锁牢毛边;脚口平整顺直,左右宽窄对称,无大小边、扭曲起皱。 | — |
| 袋布工艺 | 袋贴按缩水量四面先走缩,再中烫平打边落袋布;洗水前完成平整,洗水后整烫平整。 | — |
| 凤眼位、钉扣位、拉链排烫朴 | 在腰头钉扣位、凤眼锁眼位、前门拉链排位置烫粘合衬,局部加固以承受拉扯力、防止面料撕裂,同时减少洗水起皱变形。 | — |
门襟工艺标准
门襟是衣服的「门面」,也是客户判断品质最快的地方。
| 工序 | 标准 | 要求 |
|---|---|---|
| 衬衫门襟 | 单贴门襟:贴边宽 3.5cm,粘衬平整牢固无起泡;压明线距边 0.5cm,线条顺直宽窄一致,无跳线。 |
|
| 拉链门襟 | 拉链布带与门襟边缘严格对齐,车线顺直平整;拉链齿顺滑无卡顿,整体无起皱、无扭曲。 | — |
| 牛仔上衣门襟 | 左襟贴边与右襟叠门处理精细;双道明线装饰加固,针距均匀,兼具结构稳固性与视觉美感。 | — |
绗缝(特殊工艺)
面料、衬里与填充物三层缝合,既固定填充物,也通过规整图案赋予服装质感。
| 工序 | 标准 | 要求 |
|---|---|---|
| 针距密度 | 每 3cm 长度内针数不少于 12 针,确保缝线拉力强劲,杜绝开线与脱缝隐患。 | — |
| 格型规整 | 格型方正均匀(按要求标准),确保填充物分布均匀,避免结块与移位。 | — |
| 线迹品质 | 线迹顺直流畅,无跳线、断线、浮线,正反面线迹清晰一致。 | — |
| 防钻绒工艺 | 采用专用防绒针,配合加密针距,彻底封堵针眼缝隙,确保不钻绒、不跑毛。 | — |
常见车缝问题与预防
四大疵点覆盖了绝大多数返修。这里写清成因与我们的预防做法。
| 工序 | 标准 | 要求 |
|---|---|---|
| 跳线 | 【原因】机针型号不符或弯曲变形,线张力失衡,或旋梭与机针间隙过大,导致线环无法正常勾取。 |
|
| 断线 | 【原因】缝线品质差、线张力过紧,机针过热熔断缝线,或穿线路径错误造成刮蹭断裂。 |
|
| 线迹起皱 | 【原因】面料与缝线张力不匹配,压脚压力过大或过小,薄软面料缝制时送布不均导致起皱。 |
|
| 缝份不匀 | 【原因】员工操作手法不熟练,裁片边缘裁切精度差,或送布牙磨损导致送布速度不均。 |
|
洗水工艺对照
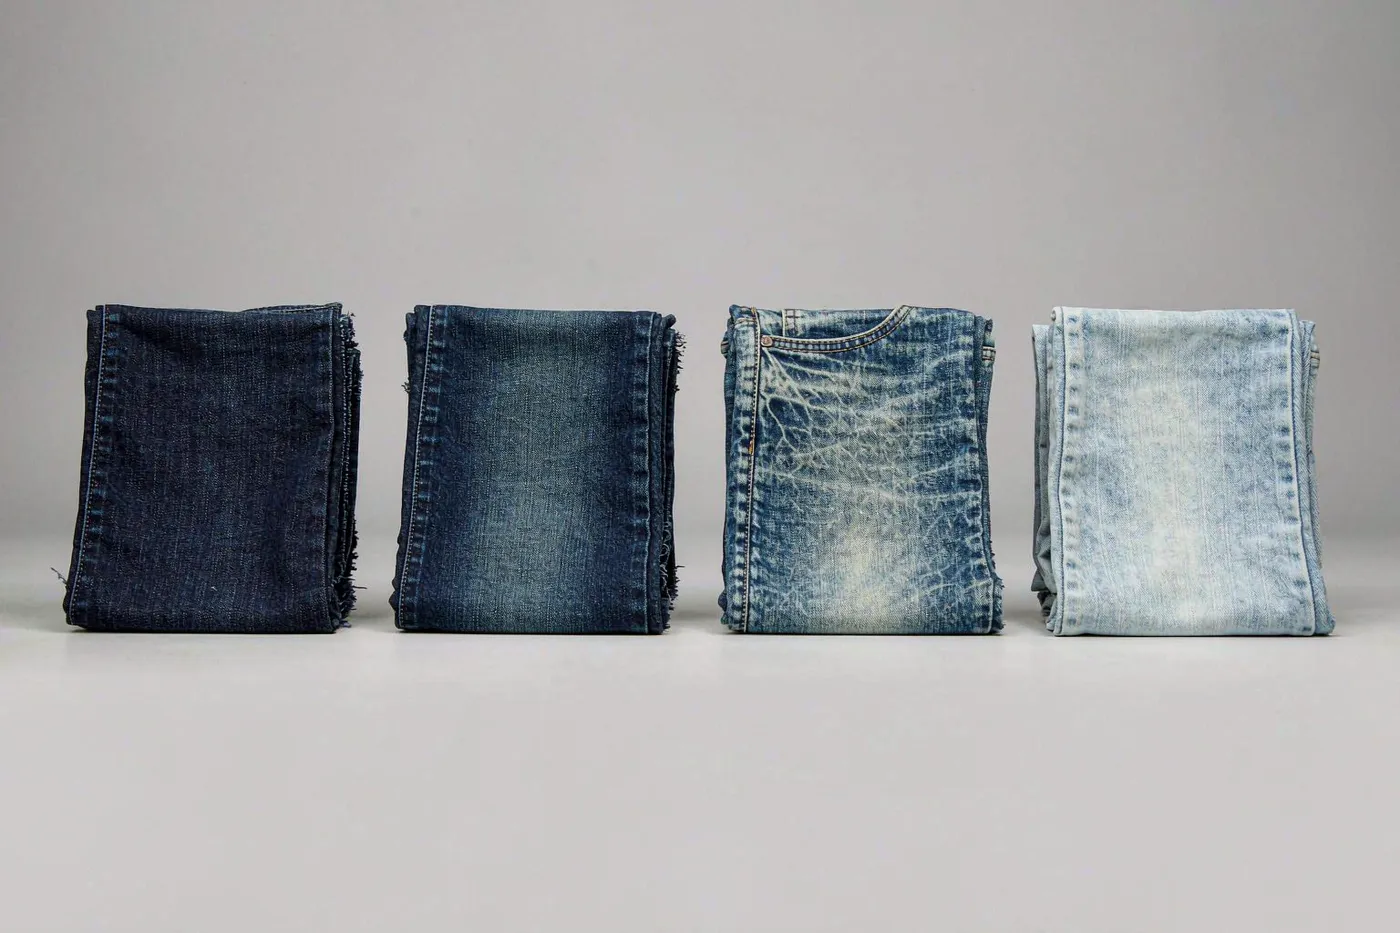
四种基础洗水。洗得越浅,成衣在穿着者身上继续变化的余地就越小。
| 工艺 | 外观特征 | 落色表现 | 成本 / 周期 |
|---|---|---|---|
| 原牛 | 深靛蓝,表面挺括有浆感;无猫须、无明显磨白。 | 穿着后自然落色,形成个人化纹路 | 成本低 / 周期短 |
| 普通洗 | 中蓝,布面柔软;轻微褪色,缩率已稳定。 | 落色缓慢,色相均匀 | 成本低 / 周期短 |
| 石洗 | 浅蓝,手肘与膝盖有猫须和蜂窝磨白。 | 已定型,日常穿着变化小 | 成本中 / 周期中 |
| 漂白 / 酸洗 | 极浅蓝白,雪花纹理,做旧破洞与毛边感强。 | 纤维强力下降,需控温洗护 | 成本高 / 周期长 |
二次工艺图谱
洗水之后的所有处理——手工、激光、涂层与修补,可自由叠加。
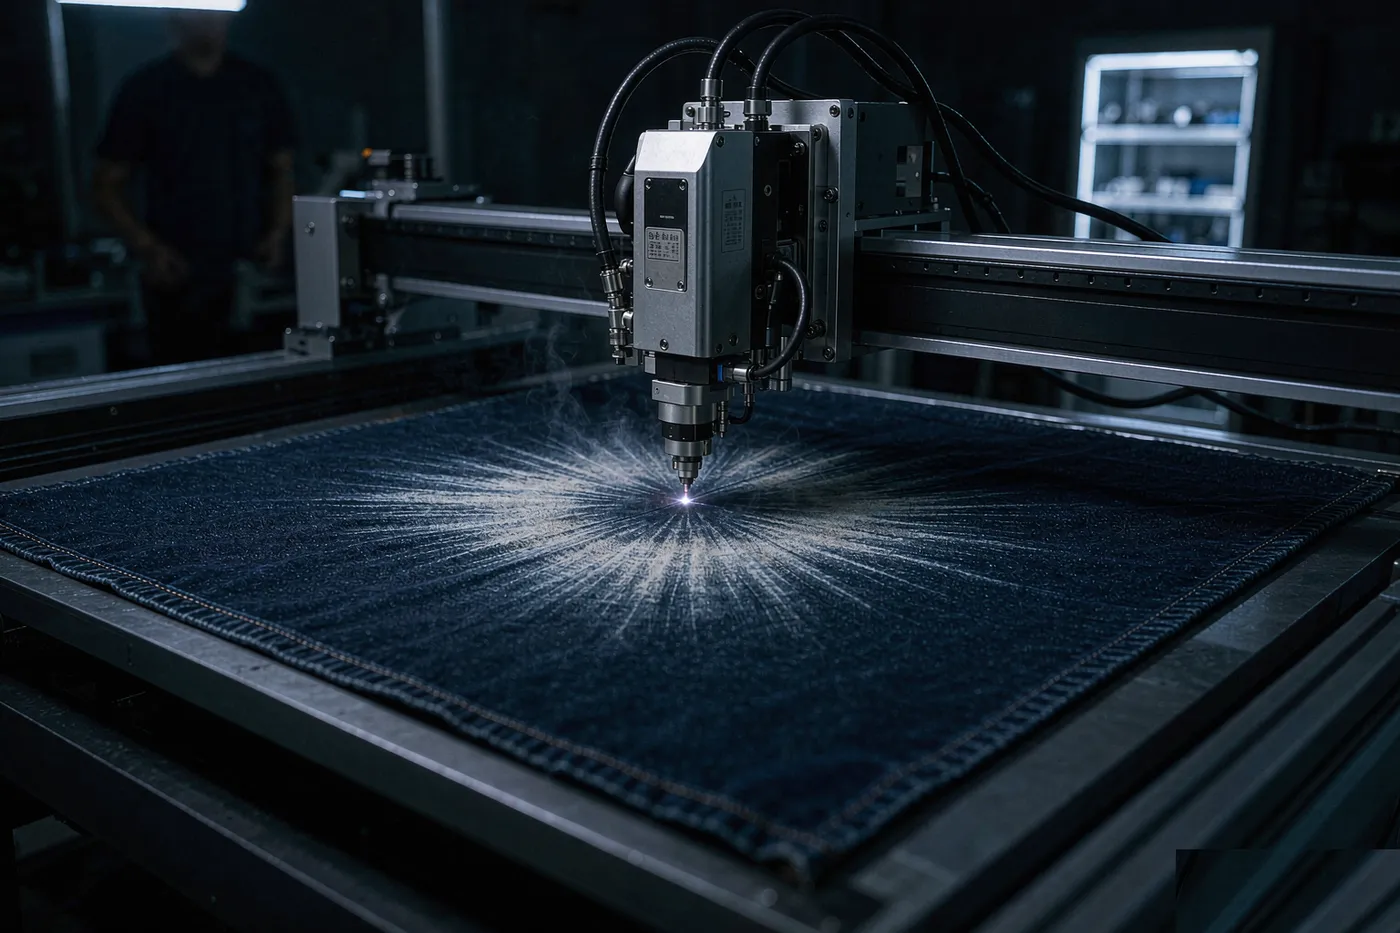
数字图案直接雕刻出猫须与褪色,可复刻、批次稳定,省水省人工。缺手工的自然随机感。
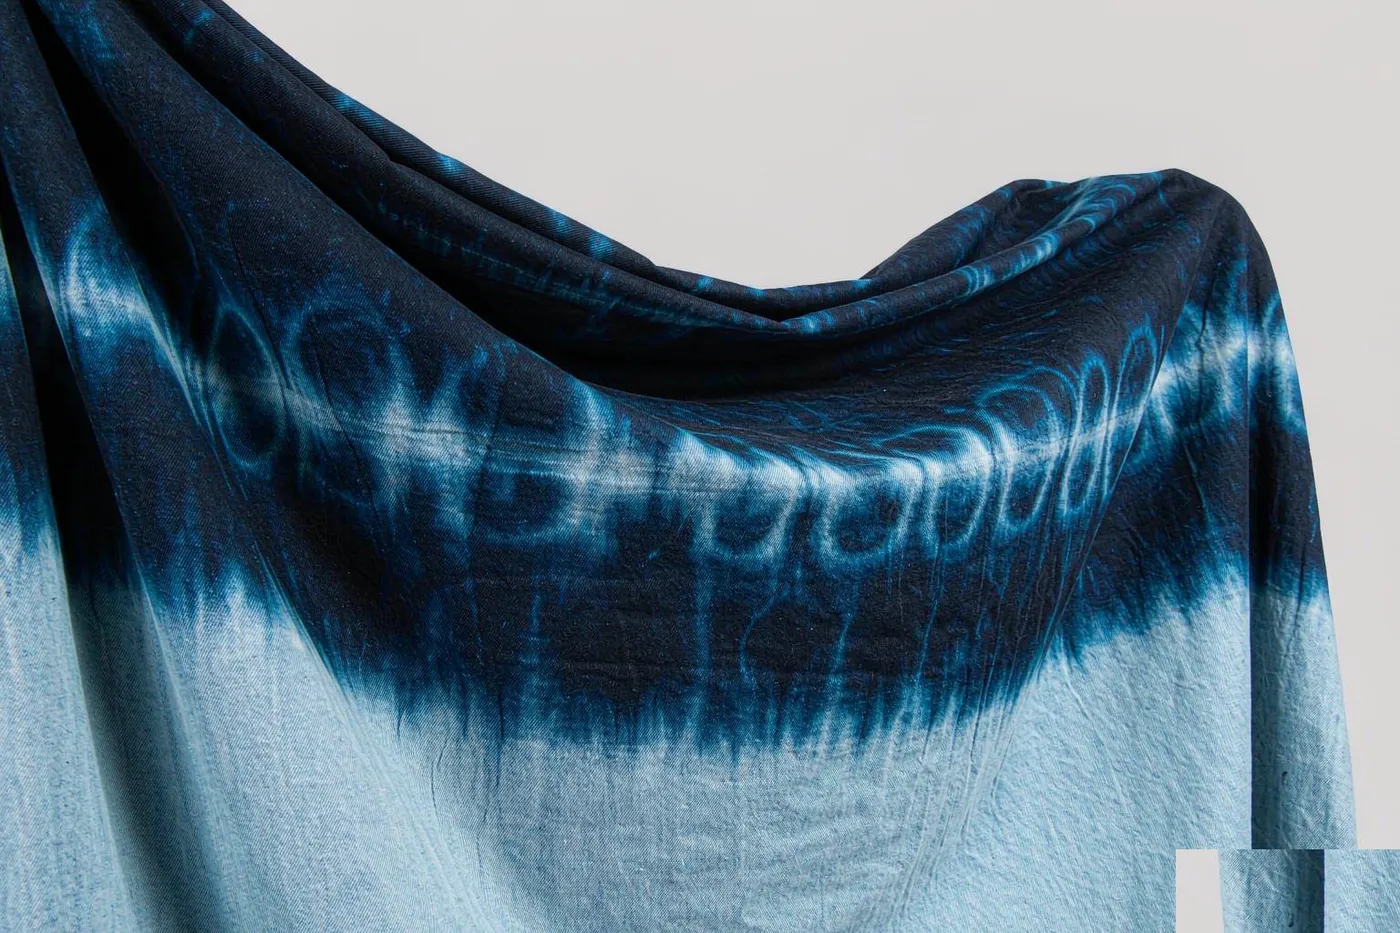
靛蓝由深到浅渐变,边缘自然晕开,每片纹路独一无二。适合小批量高溢价系列。
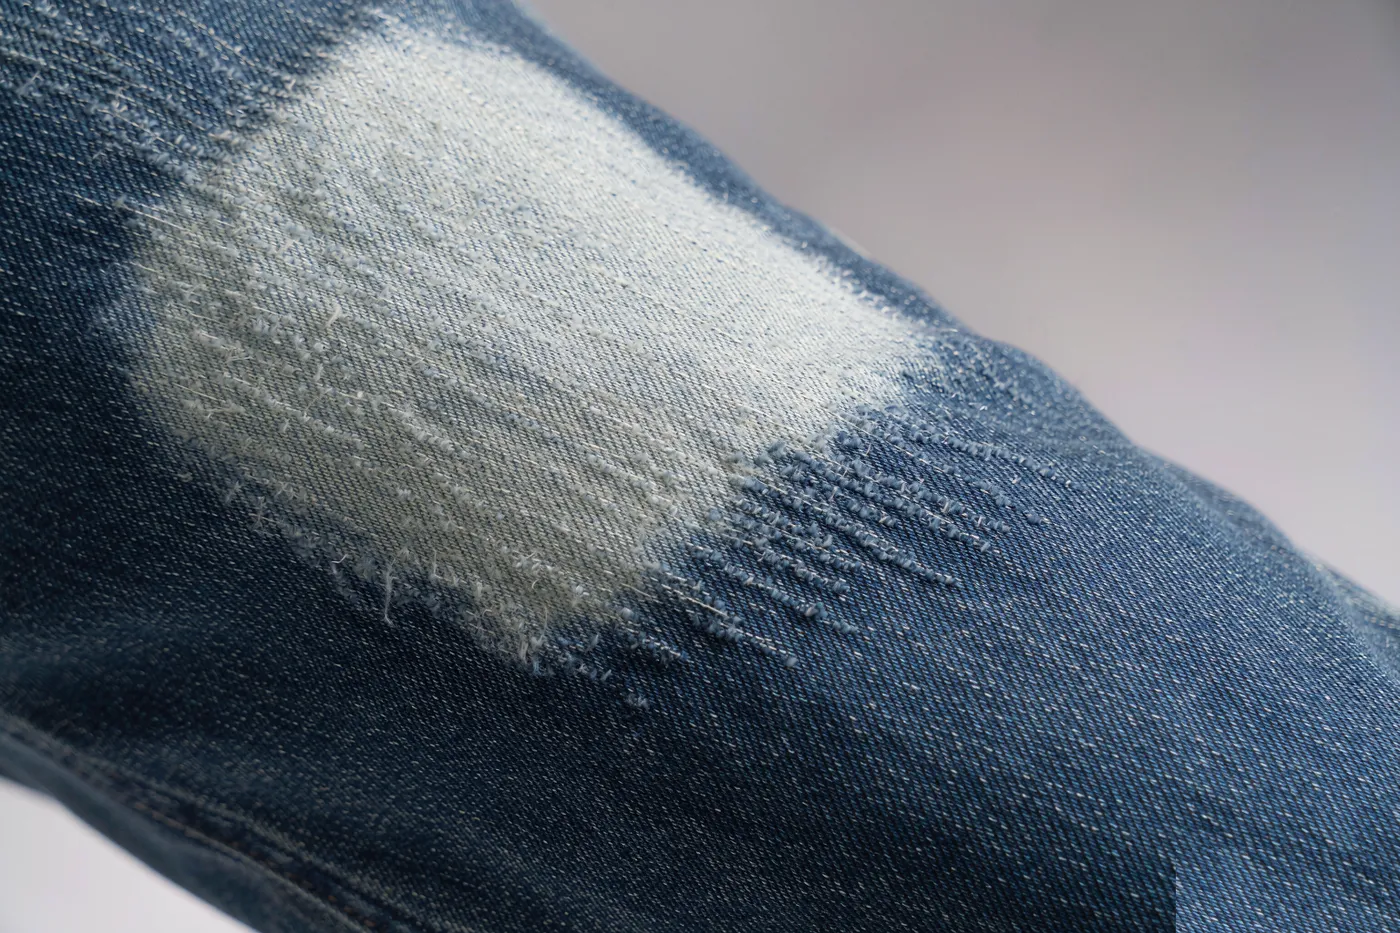
砂纸定向打磨出云状或直向褪白,露出白色纬纱。做旧的底层功夫,全凭手感控深浅。
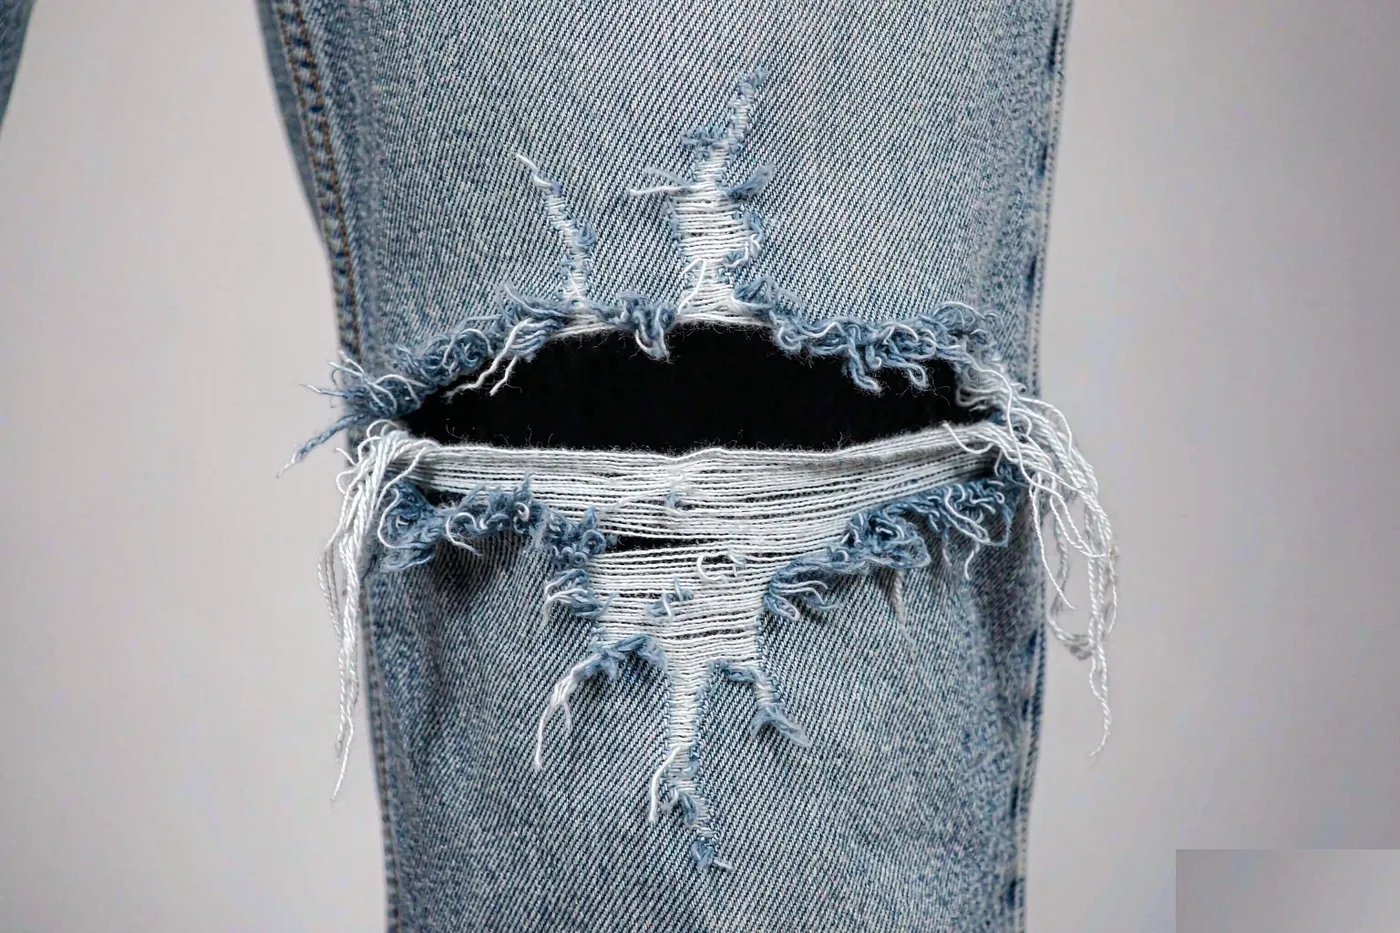
割断经纱保留纬纱,形成横向拉丝,再配磨边毛须。破损处强力会下降,需标注洗护。
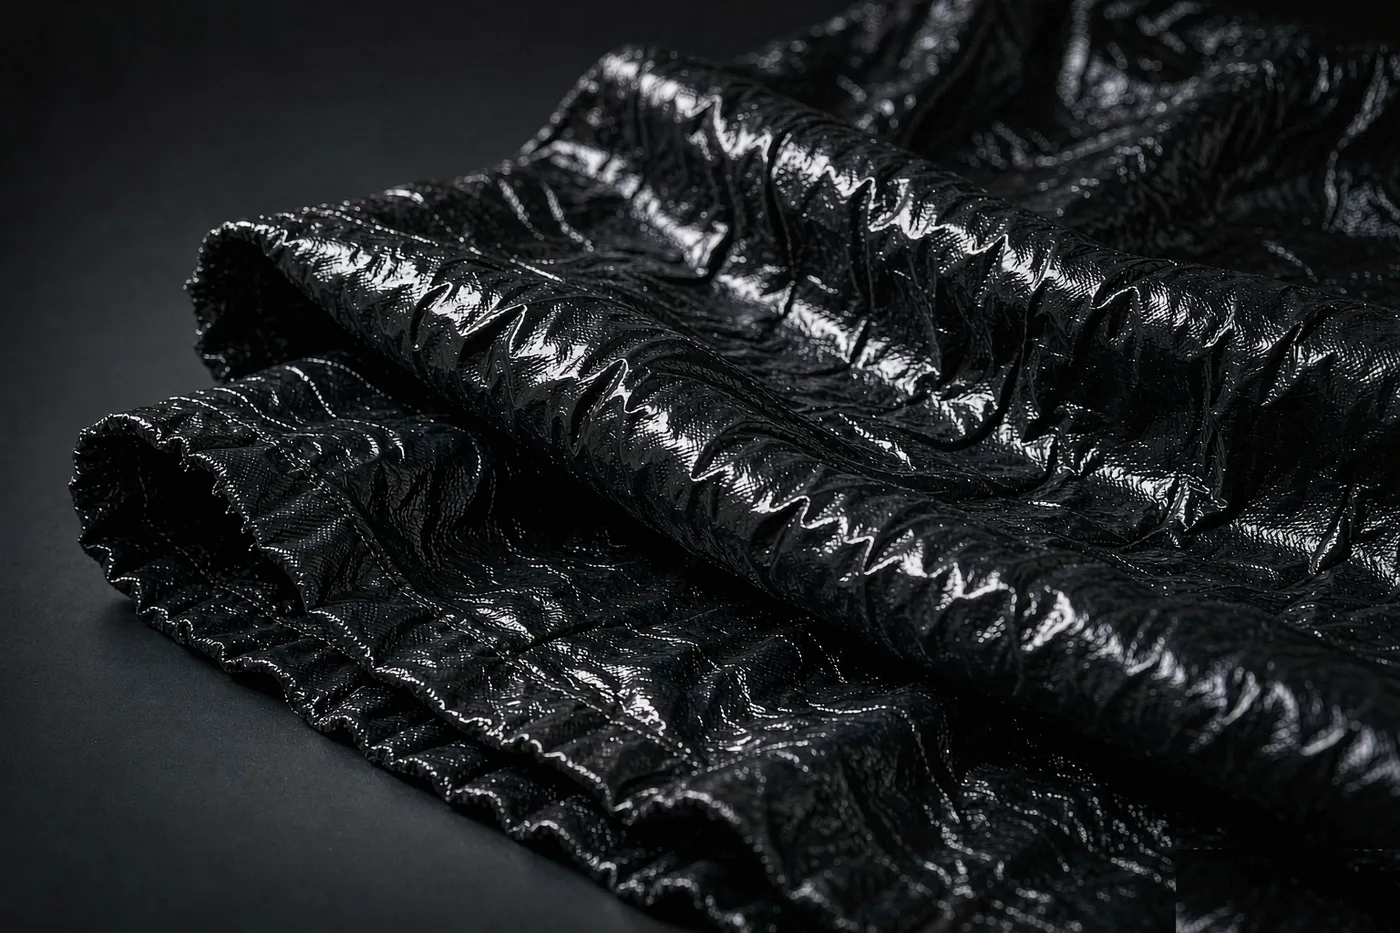
树脂定型出永久立体褶皱与哑光涂层,挺括有记忆感。忌高温熨烫,易留痕。
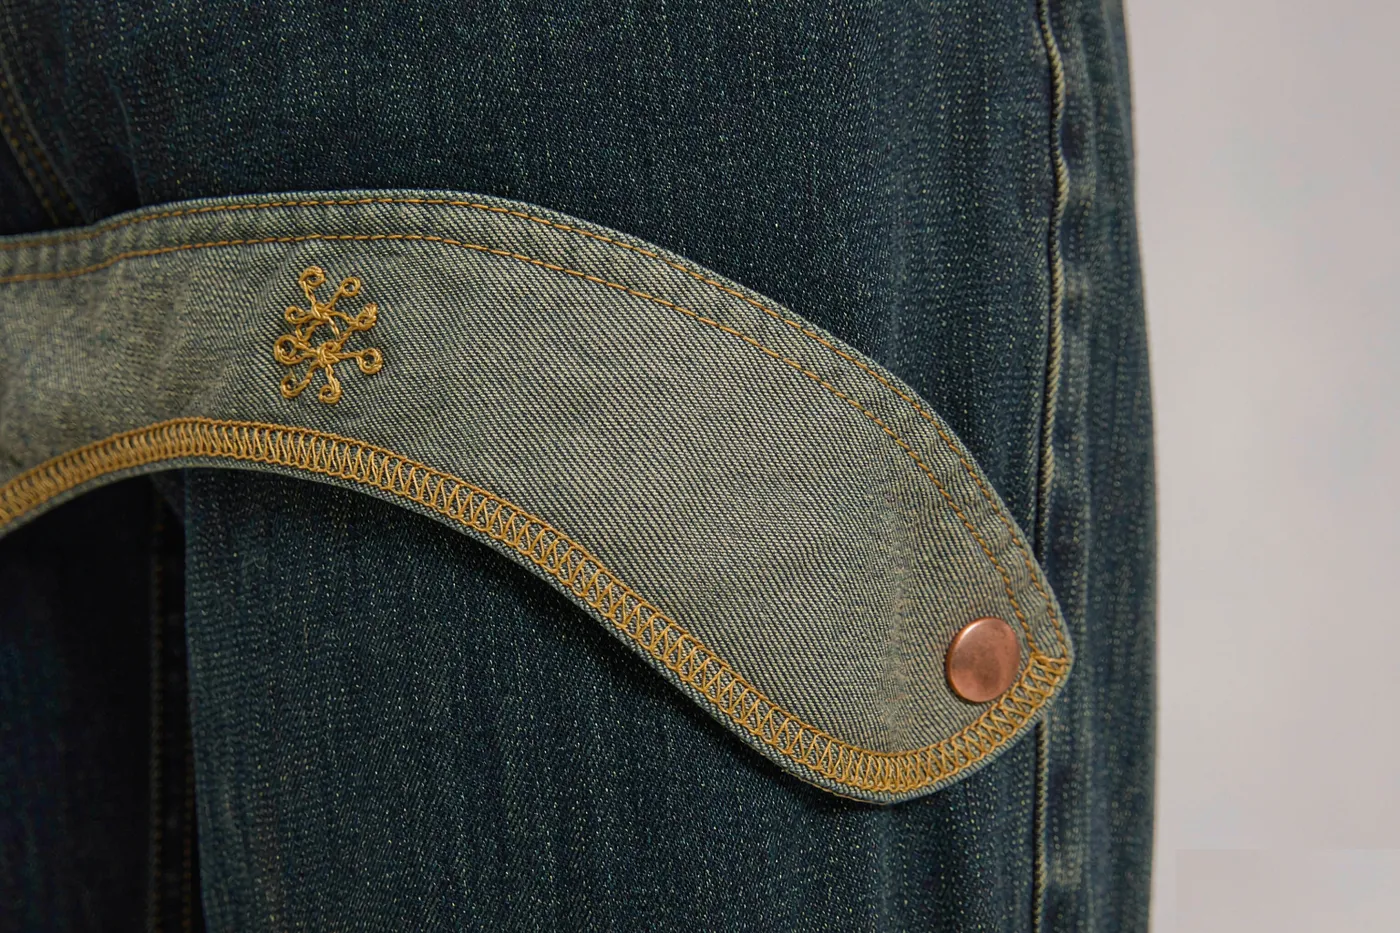
异色布块叠加缝合,配撞色金线与刺绣。旧衣改造与高端拼接线的常用手法。
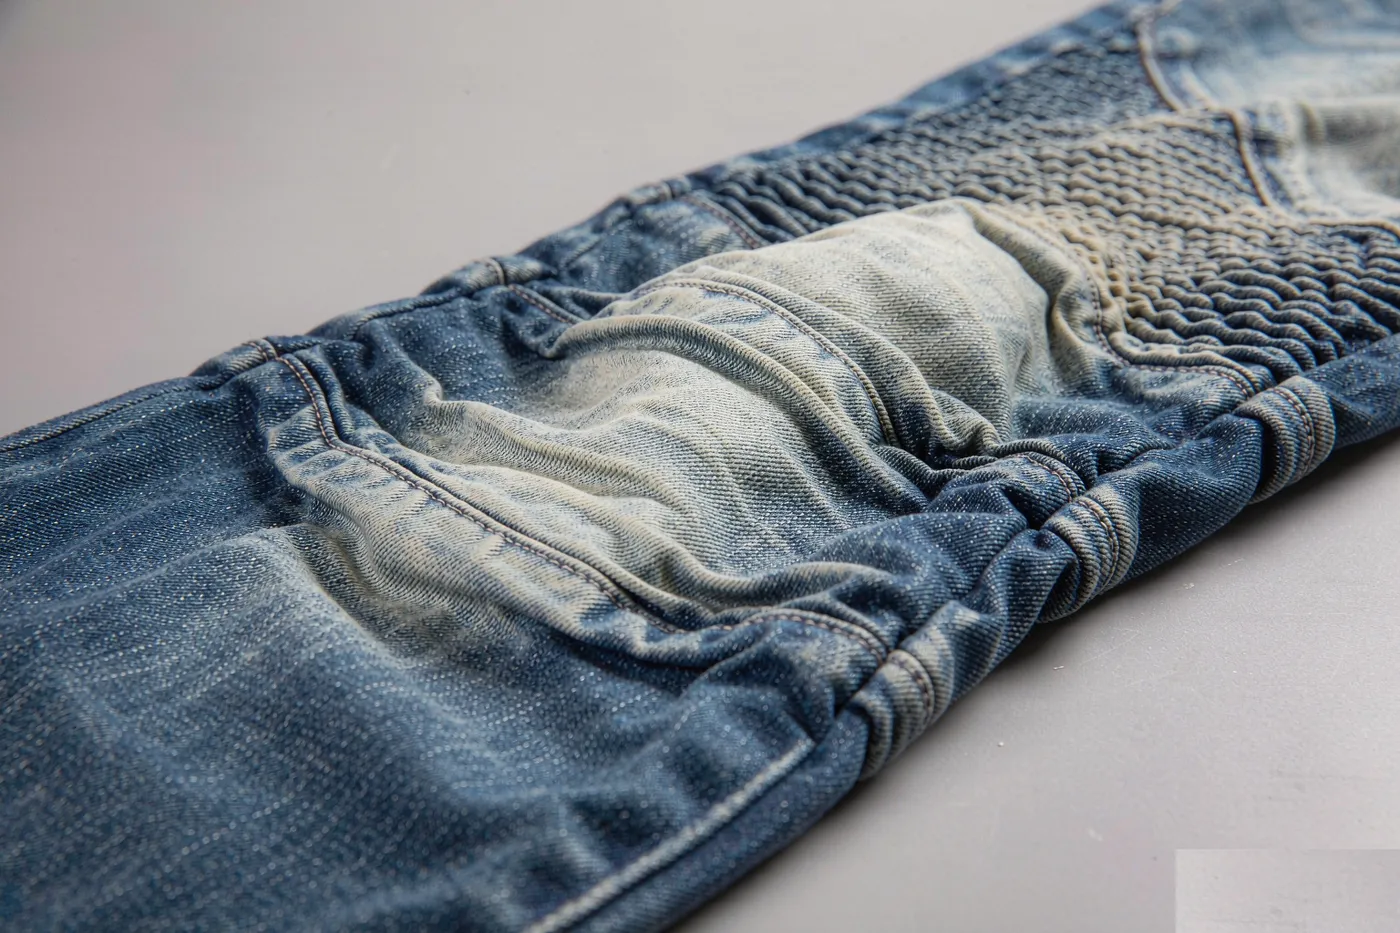
立体压皱起型后,沿褶皱脊线手擦提亮。裤子最出效果、也最显成本的两个位置。
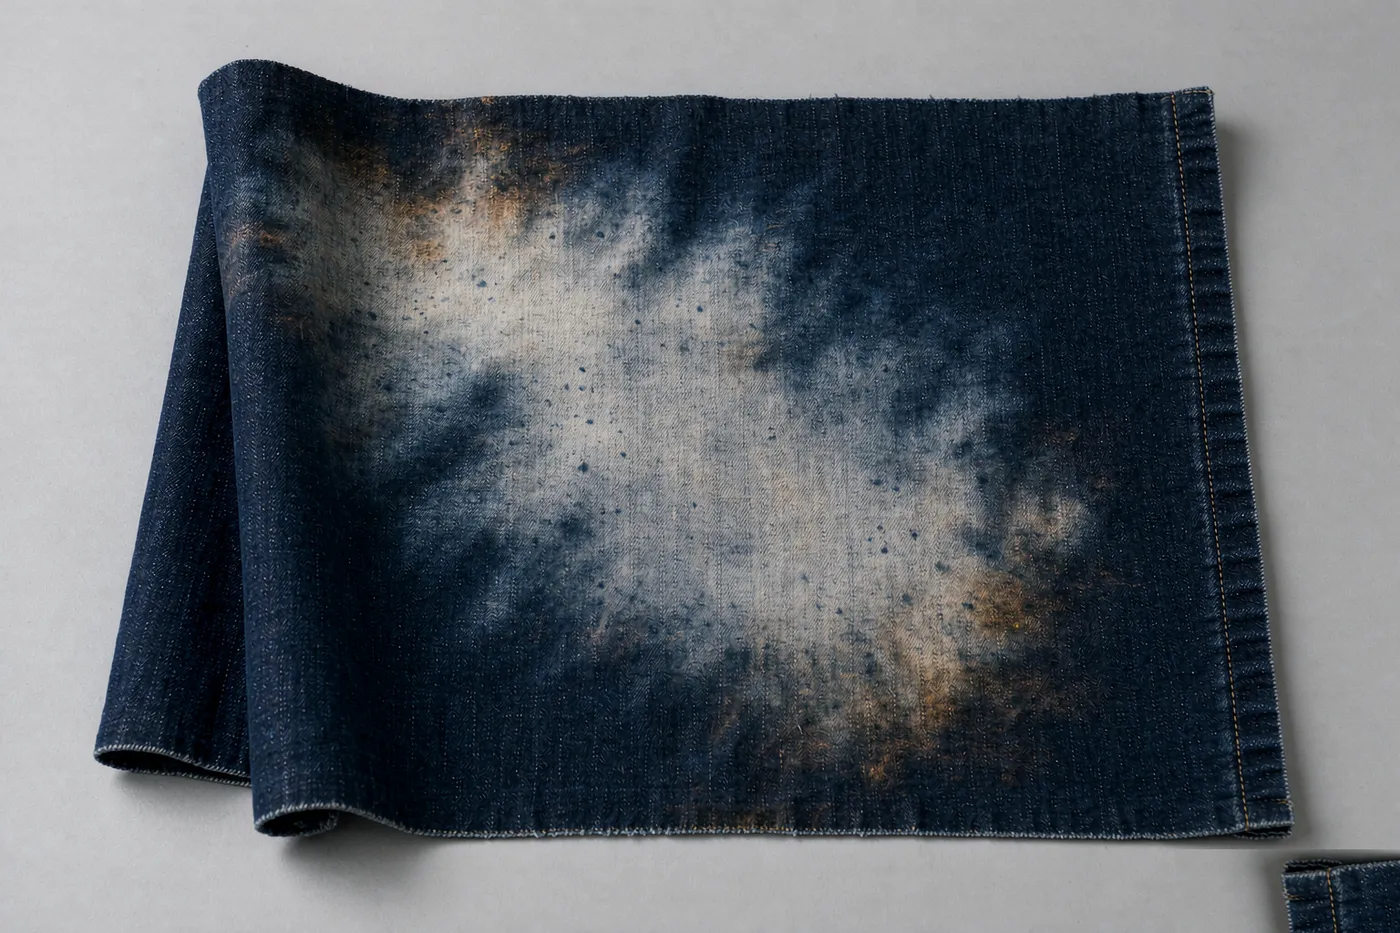
高锰酸钾局部喷淋漂白,边缘留暖黄调,须再过中和剂。深浅全靠喷枪走位与手速。
赤耳红边布
窄幅有梭织机织造,布边自行收口。红线不是印上去的,是织机织出来的。
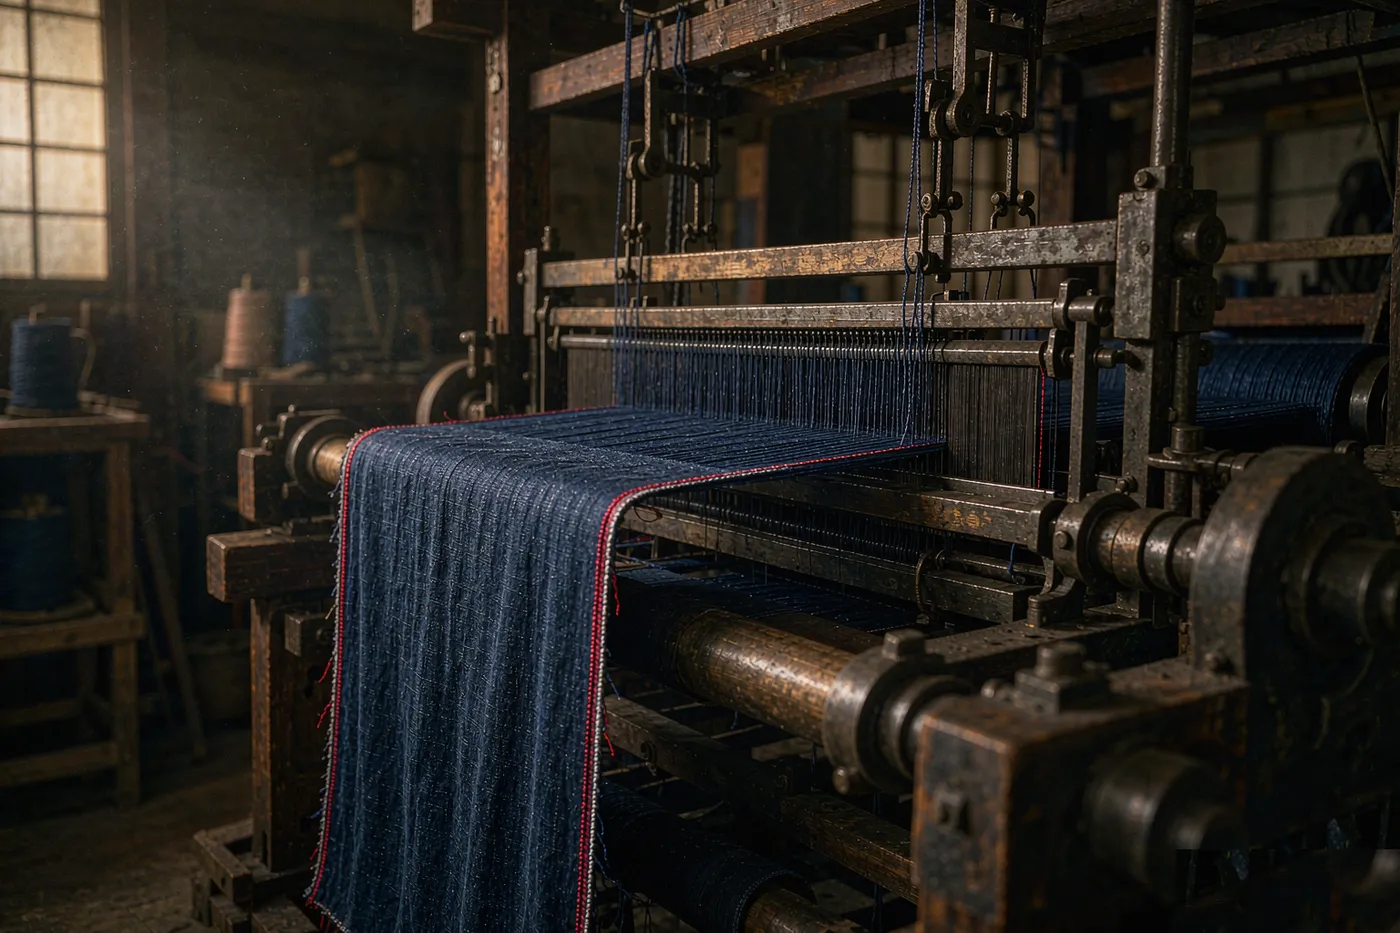
窄幅有梭织机低速织造,纬纱在布边回折自锁,永不散边——红边赤耳由此形成。
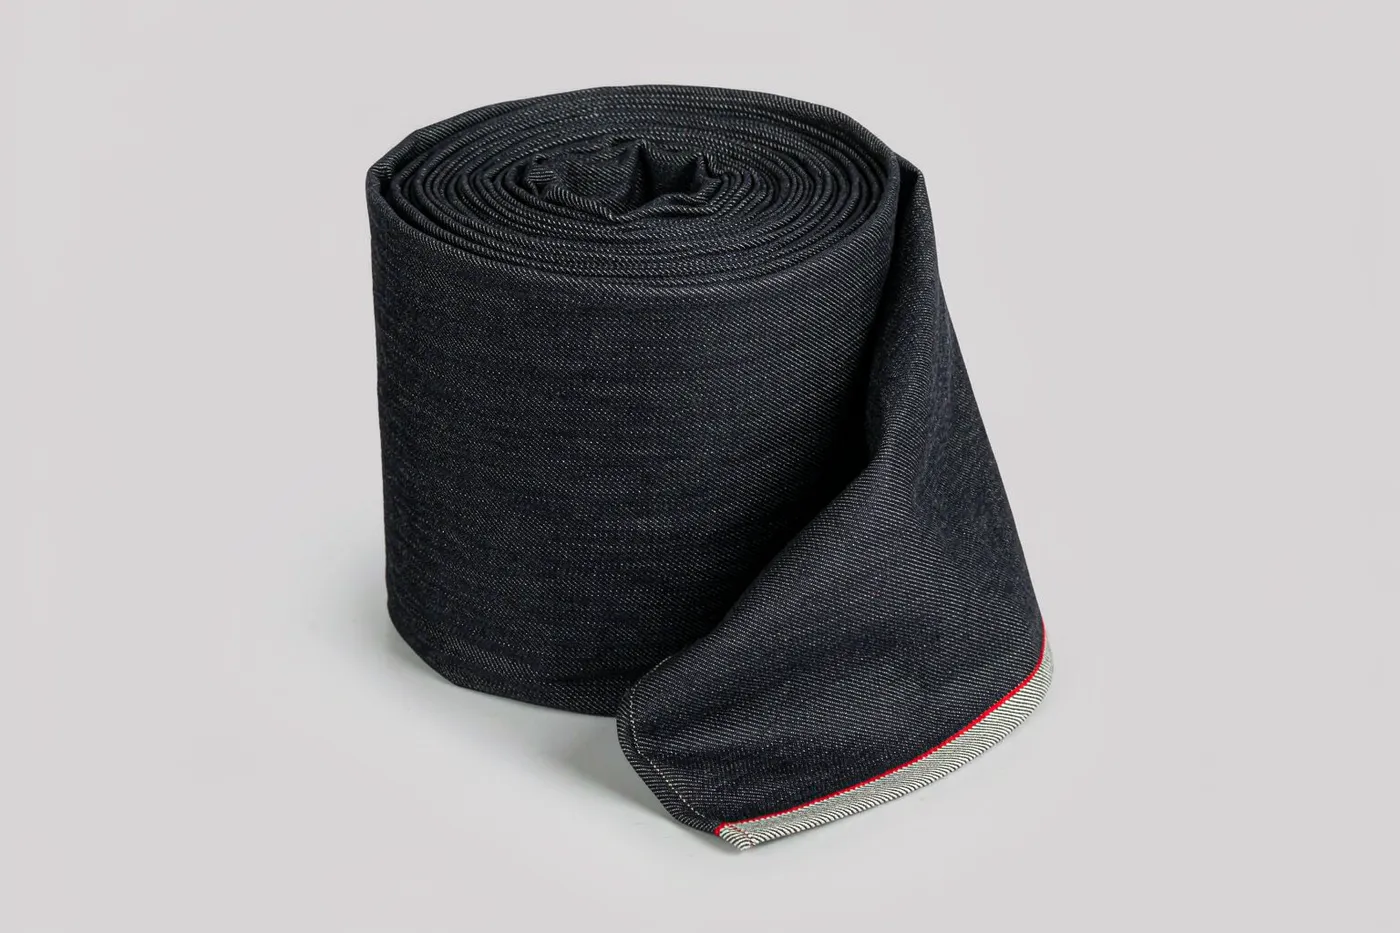
布边连续可见红边线,中间夹白底或彩线。正品辨识的第一眼特征,务必拍清楚。
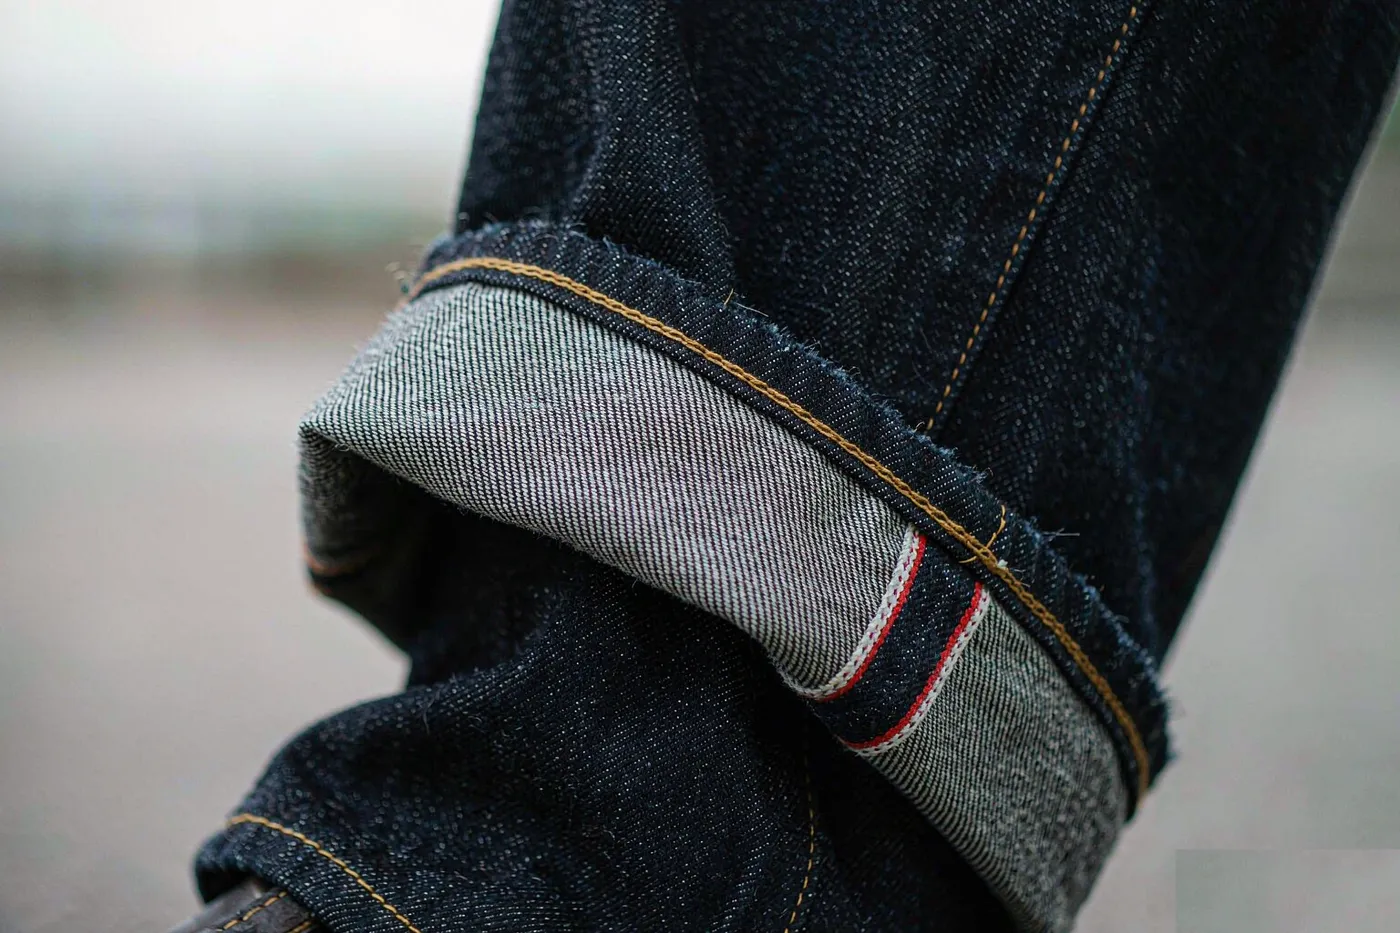
卷边后红边外露,是赤耳裤最经典的展示位。商品页必备一张,转化作用最直接。
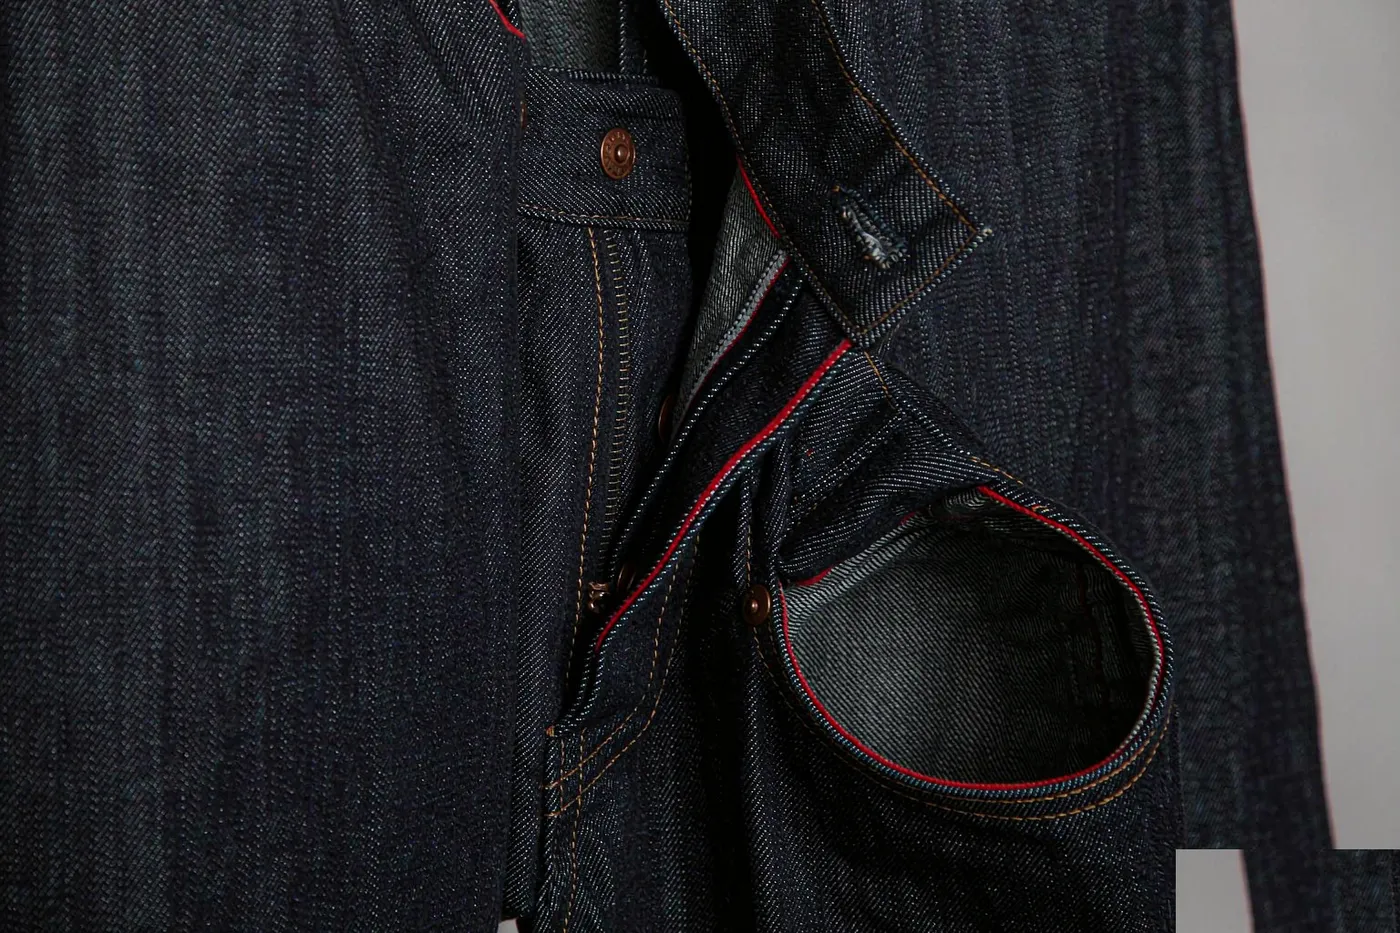
门襟衬与硬币袋内侧可保留红边,属细节控买点,适合做工艺讲解图。
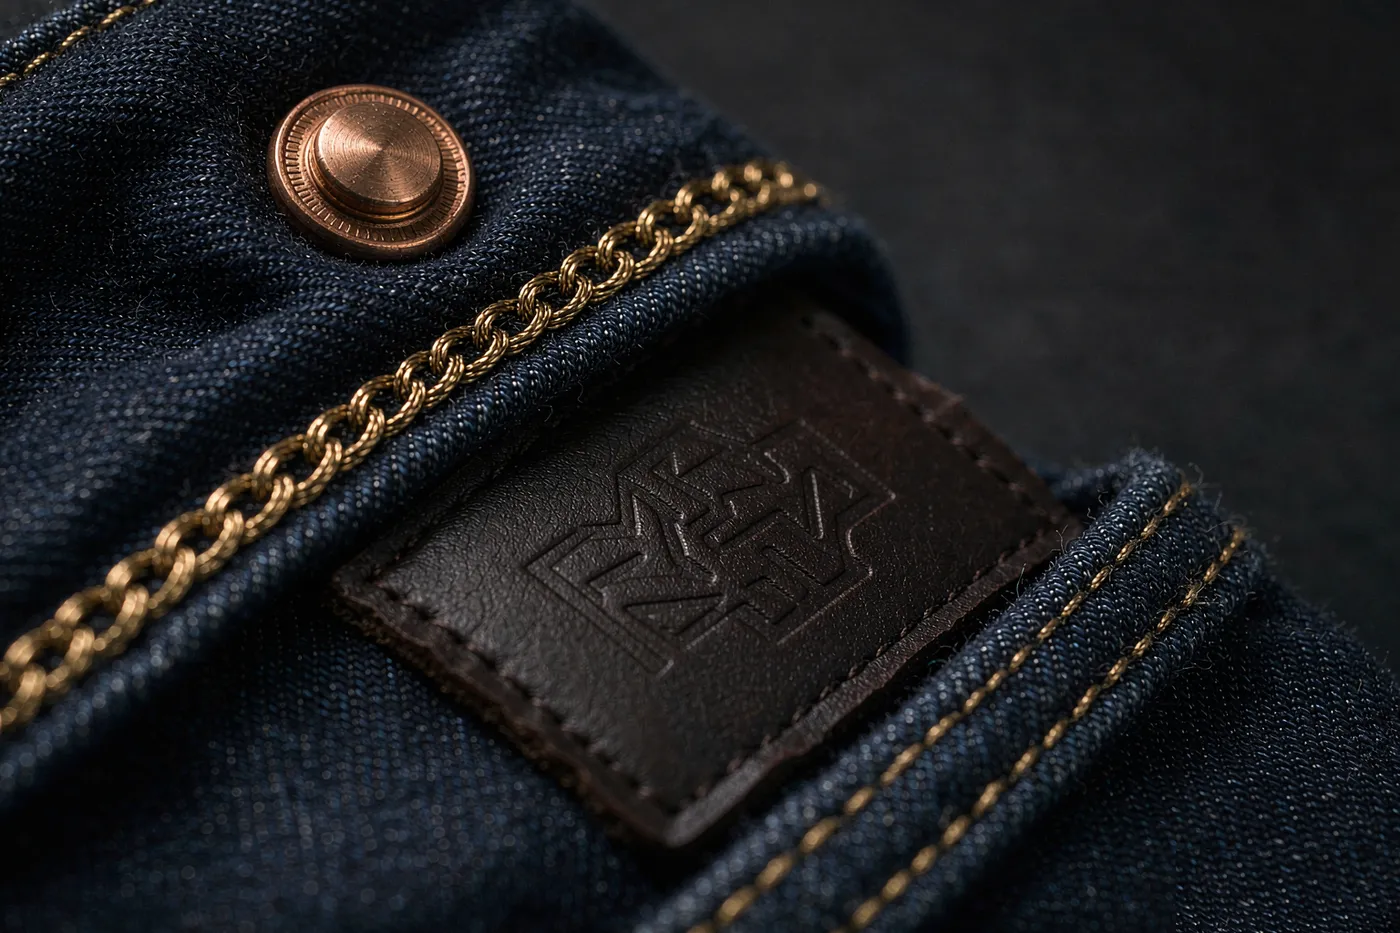
五金与缝线细节
四个高转化细节位:铆钉与五袋受力点、双针链式缉线与撞色金线、皮革腰唛压印、赤耳边收口。
- 五袋受力点全部打铆钉
- 双针链式缉线配撞色金线
- 皮革腰唛压印
- 赤耳边收口
为什么公开
多数工厂把工艺标准当商业机密。我们更希望你在下单前就清楚自己买到的是什么。